2026-07-09 17:24:45
在机械制造、精密加工及表面检测领域,Ra与Sa是管控表面粗糙度的两大核心参数。二者本质维度、检测原理与评价逻辑均不同,无换算关系、不可相互替代。合理区分两者的适用场景,能够有效规避因检测方式选错导致的数值失真、缺陷漏检、质检判定偏差等工艺质量问题。
一、 标准定义
——Ra 轮廓算术平均偏差(二维线粗糙度)
标准:ISO 4287 / GB/T 1031
定义:在取样长度 L内,轮廓上各点到轮廓中线高度偏差绝对值的算术平均值。
• 测量形式:触针沿一条直线扫过工件,只采集单条截面高度数据;
• 物理意义:只反映一条切线上的凹凸平均高度,不覆盖整块表面。
——Sa区域算术平均高度(三维面粗糙度)
标准:ISO 25178(面纹理标准)
行业俗称 SRa,S=Surface(面),对应二维 R=Profile(线)
定义:在矩形评定面积 A内,表面所有测点相对平均基准面高度偏差绝对值的算术平均值。
• 测量形式:白光干涉 / 激光共聚焦扫描一整块方形区域,采集全域三维高度云图;
• 物理意义:完整表征整片区域凹凸,包含横向、纵向全部纹理信息。
二、 关键差异性
1. 纹理各向异性敏感度
车削、铣削有定向刀纹:沿刀纹测 Ra 数值偏小,垂直刀纹测 Ra 偏大;
Sa 扫描整片区域,自动平均所有方向纹理,不受测量线方向干扰。
2. 缺陷检出能力
表面存在孤立麻点、点蚀、微小划痕:单条 Ra 大概率避开缺陷,数值正常;Sa 全域扫描必然捕捉缺陷,数值更贴合真实使用性能。
3. 数值不互通
同一工件 Ra ≠ Sa:定向纹理表面 Sa 通常大于 Ra;多孔、点状表面 Sa 远高于 Ra,二者不能互相换算替代。
三、 适用场景
Ra(二维触针粗糙度)
适用:普通车铣磨镗、轴 / 轴承 / 密封面、量产车间快速检测,单向规整加工纹理;通用机械、五金、普通模具。
短板:多孔、软材料、杂乱随机纹理测值不准。
Sa(三维面粗糙度)
适用:3D 打印多孔件、各类涂层、医疗植入件、半导体光学件、陶瓷泡沫金属、摩擦密封研发、科研失效分析;无接触不划伤,全域表征凹凸。
优势:能完整反映整体表面,二维 Ra 会失真的复杂表面首选。
四、 相关设备推荐
1、测 Ra(二维线粗糙度):小坂 SE800 触针粗糙度仪
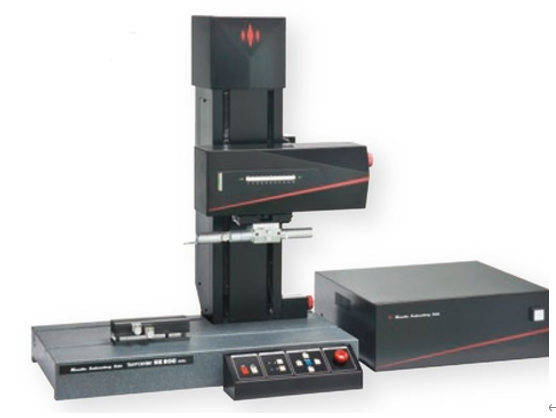
小坂SE800
适配:普通车铣磨镗、轴类 / 轴承 / 密封面、五金、常规模具批量质检,单向规整加工纹理,车间量产巡检。
优势:支持国际标准,X轴行程 100mm、高精度金刚石触针,可宏程序自动批量检测。
对应页面:https://www.kosaka-cn.com/productsort/13.html?page=1
关键词:粗糙度仪 | 粗度计 | 粗度仪
2、测 Sa(三维面粗糙度):三鹰 PF-60 非接触形貌仪
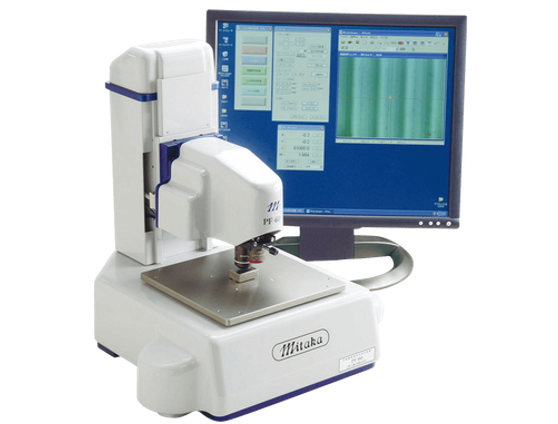
三鹰PF-60
适配:3D 打印多孔件、涂层电镀、医疗植入件、半导体光学件、陶瓷 / 泡沫金属、摩擦密封、科研失效分析;无接触不划伤软质工件。
优势:激光点自动对焦,全域 60×60mm 大面积扫描,直接输出 Sa、Sz 等三维参数,高速高精度表征完整表面形貌。
对应页面:https://www.kosaka-cn.com/products/45.html
关键词:非接触式表面形貌测定装置